
10 % auf über 40 Marken
WEICON Epoxidharz-System 'HT 111', stahlgefüllt hochtemperaturbeständig für Reparatur und Formgebung, 1 kg, dunkelgrau


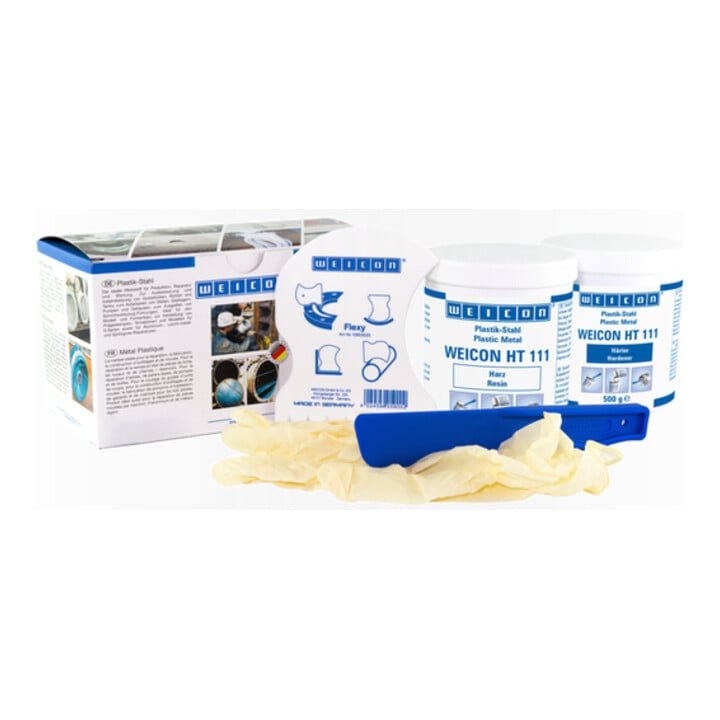
WEICON Epoxidharz-System 'HT 111', stahlgefüllt hochtemperaturbeständig für Reparatur und Formgebung, 1 kg, dunkelgrau
bis Mi., 23. Sept.
Standardlieferung
- Farbausprägung
- Dunkelgrau
- Inhalt (g)
- 1000
- Hergestellt aus
- Stahl
- Material (Anwendung)
- Guss, Metall
- Max. Schichtdicke je Arbeitsgang in mm (mm)
- 20
- Min. Trockenzeit (Min. )
- 30
- Hersteller
- WEICON GmbH & Co. KG Königsberger Straße 255, 48157 Münster, DE [email protected]
- Art. Nr.
- 65581842
- GTIN
- 4024596091286
• Das Epoxidharz-System WEICON HT 111 dient zur Reparatur und zur Ausbesserung von Metallteilen. • Es ist pastös, stahlgefüllt und hochtemperaturbeständig bis 200 °C (392 °F). • kurzfristig hält es Temperaturen bis 280 °C / 536 °F) stand. • WEICON HT 111 ist chemikalienbeständig, korrodiert nicht und wird in einem Mischungsverhältnis von 1:1 verarbeitet. • Der Reparaturwerkstoff eignet sich für die Verarbeitung an senkrechten Flächen und kann für Metallreparaturen und Verklebungen an Guss- und Metallteilen, zum Füllen von Lunkerstellen, zum Ausbessern von Beschädigungen an Behältern, Karosserien und Maschinenteilen und zum Abdichten von Pumpen und Rohren verwendet werden. • Der Verbundwerkstoff eignet sich aufgrund seiner Eigenschaften besonders für Anwendungen im Maschinen- und Anlagenbau, im Apparatebau sowie für viele weitere Bereiche der Industrie. • stahlgefüllt. • pastös. • hochtemperaturbeständig. Gebrauchshinweise: • Bei der Verarbeitung von WEICON Produkten sind die physikalischen, sicherheitstechnischen, toxikologischen und ökologischen Daten und Vorschriften in unseren EG-Sicherheitsdatenblättern (www.weicon.de) zu beachten. Oberflächenvorbehandlung: • Die erfolgreiche Verarbeitung von WEICON HT 111 hängt von der sorgfältigen Vorbereitung der Oberflächen ab. • Denn dies ist der wichtigste Faktor für den Gesamterfolg. • Staub, Schmutz, Öl, Schmiere, Rost und Feuchtigkeit oder Nässe haben einen negativen Einfluss auf die Haftung. • Vor der Verarbeitung von WEICON HT 111 müssen daher folgende Punkte beachtet werden: Die Klebe- bzw. Ausbesserungsstellen müssen frei von jeglichem Öl, Fett, Schmutz, Rost, Oxiden, Farben und sonstigen Fremdkörpern bzw. Rückständen sein. • Zum Reinigen und Entfetten empfehlen wir WEICON Sprühreiniger S. • Glatte sowie besonders stark verschmutze Oberflächen sind zusätzlich durch mechanische Oberflächenvorbehandlungen, wie z. B. durch Schleifen oder vorzugsweise durch Strahlen, zu bearbeiten. • Bei einer Bearbeitung durch Strahlen, sollte die Oberfläche möglichst auf einen Reinheitsgrad von SA 2 ½ – 'Near White Blast Cleaning' (gemäß ISO 8501/1-2, NACE, SSPC, SIS) gebracht werden. • Um einen optimalen Rauheitsgrad der Oberfläche von 75 - 100 μm zur erreichen, sollten kantige Einwegstrahlmittel (Aluminiumoxid, Korund) verwendet werden. • Durch die Verwendung von Mehrwegstrahlmittel (Schlacke, Glas, Quarz) aber auch durch Eisstrahlen wird die Oberflächenqualität negativ beeinflusst. • Die Luft zum Strahlen muss trocken und ölfrei sein. • Metallteile, die mit Meerwasser oder anderen Salzlösungen in Kontakt gekommen sind, sollten zunächst mit VE-Wasser intensiv gespült und nach Möglichkeit über Nacht ruhen gelassen werden, damit alle Salze aus dem Metall herausgelöst werden können. • Vor jeder Anwendung von WEICON HT 111 sollte eine Prüfung auf lösliche Salze nach dem Bresle-Verfahren (DIN EN ISO 8502-6) durchgeführt werden. • Die maximale Menge der auf dem Substrat verbliebenen löslichen Salze sollte nicht mehr als 40 mg/m² betragen. • Ein Erhitzen und wiederholtes Strahlen der Oberfläche kann erforderlich sein, um alle löslichen Salze und Feuchtigkeit zu entfernen. • Nach jeder mechanischen Vorbehandlung sollte die Oberfläche nochmals mit WEICON Sprühreiniger S gereinigt und bis zum Auftrag der Beschichtung vor weiteren Verunreinigungen geschützt werden. • Stellen, an denen keine Haftung auf dem Untergrund gewünscht wird, müssen mit silikonfreien Formentrennmittel behandelt werden. • Für glatte Oberflächen empfehlen wir WEICON Formentrennmittel Flüssig F 1000 oder für poröse Oberflächen WEICON Formentrennmittel Wachs P 500 verwenden. • Nach der Oberflächenvorbehandlung sollte möglichst zeitnah (innerhalb einer Stunde) mit dem Auftrag von WEICON HT 111 begonnen werden, um Oxidation, Blitzrost oder erneute Verschmutzung zu vermeiden. Auftragen: • Wir empfehlen für die Verarbeitung eine Umgebungstemperatur von 20 °C (68 °F) bei unter 85 % rel. Luftfeuchte. • Mit dem Konturspachtel Flexy WEICON HT 111 für eine dünne Vorbeschichtung intensiv im Kreuzgang in die Oberfläche einarbeiten, um eine maximale Haftung zu erreichen. • Mit Hilfe dieser Technik dringt das Epoxidharz gut in alle Ritzen und Rautiefen ein. • Im Anschluss kann direkt der weitere Auftrag bis zur gewünschten Schichtstärke erfolgen. • Es ist dabei auf einen gleichmäßigen Auftrag ohne Luftblasen zu achten. • Um große Lücken oder Löcher auszufüllen, sollten Glasfaser, Streckmetall oder andere mechanische Fixiermaterialien verwendet werden. • Abschließend kann die Oberfläche sehr einfach mit Hilfe einer PE-Folie und einer Gummirolle geglättet werden. Aushärtung: • Die Endhärte ist nach spätestens 24 Stunden bei 20 °C (68 °F) erreicht. • Bei niedrigeren Temperaturen kann die Aushärtung durch gleichmäßige Wärmezufuhr bis max. 40 °C (104 °F) mit z. B. Wärmetasche, Heiß- oder Heizlüfter beschleunigt werden. • Höhere Temperaturen verkürzen die Aushärtezeit. • Als Faustregel gilt: je +10 °C (50 °F) Erhöhung über Raumtemperatur (20 °C/68 °F) verkürzt sich die Aushärtezeit um die Hälfte. • Temperaturen unter 16 °C (61 °F) verlängern die Aushärtezeit, bis ab ca. 5 °C (41 °F) fast keine Reaktion mehr erfolgt. Empfohlene Hilfsmittel: • Winkelschleifer • Strahlanlage • Wärmetasche • Heiß- oder Heizlüfter • Glättkelle, Spachtel • PE-Folie 0,2 mm • Gewebeband • Pinsel • Schaumstoffrolle • Gummirolle • Fusselfreie Tücher.


Signalwort
Gefahr!
H-Sätze
- H315: Verursacht Hautreizungen.
- H317: Kann allergische Hautreaktionen verursachen.
- H318: Verursacht schwere Augenschäden.
- H319: Verursacht schwere Augenreizung.
- H351: Kann Krebs erzeugen, wird vermutet.
- H373: Kann Organschäden durch längere oder wiederholte Exposition verursachen.
- H411: Giftig für Wasserorganismen mit langfristiger Wirkung.
- H412: Schädlich für Wasserorganismen mit langfristiger Wirkung.
Vor Gebrauch Warnhinweise im Gefahrenfeld auf der Verpackung lesen.
